 Deutsch
 English
 Español
 Português
 русский
 Français
 日本語
 tiếng Việt
 Italiano
 Nederlands
 ภาษาไทย
 Polski
 한국어
 Svenska
 magyar
 Dansk
 Suomi
 العربية
 ελληνικά
 český

Produkte
Neue Produkte
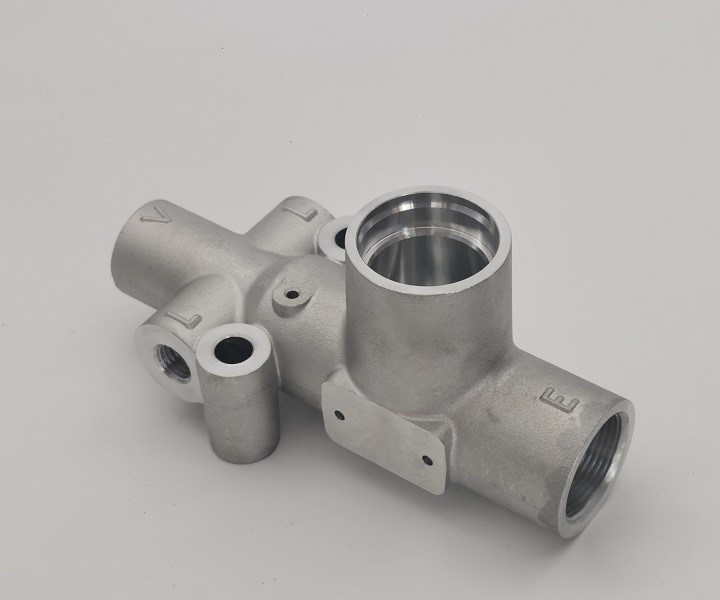 Kundenspezifischer Ventilkörperguss aus A356-T6-Aluminium
 Kundenspezifischer CNC-Basisblock aus 6061 Aluminium
 Maßgeschneiderte Edelstahl-Schwimmsensor-Schweißkonstruktion
 Kundenspezifisches Rollenpositionssensorgetriebe aus Edelstahl
 Maßgeschneiderte geteilte Spider-Nabe aus Edelstahl 304
- Alle neuen Produkte
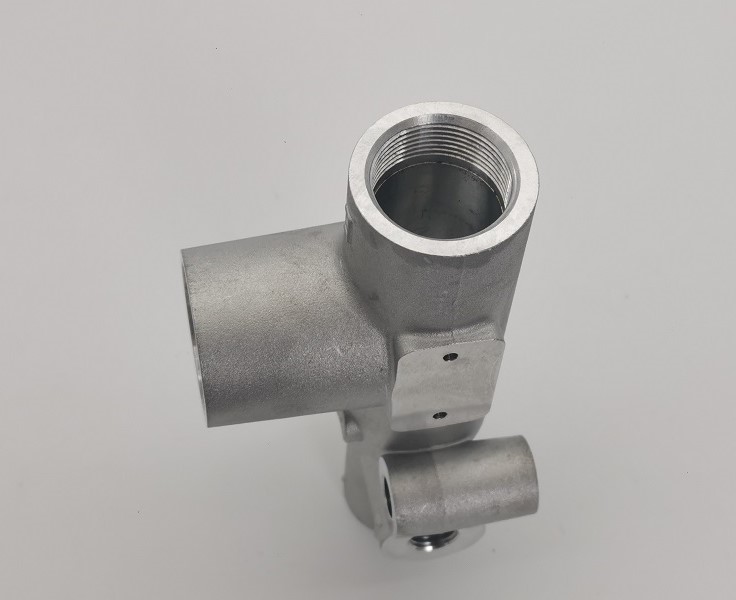
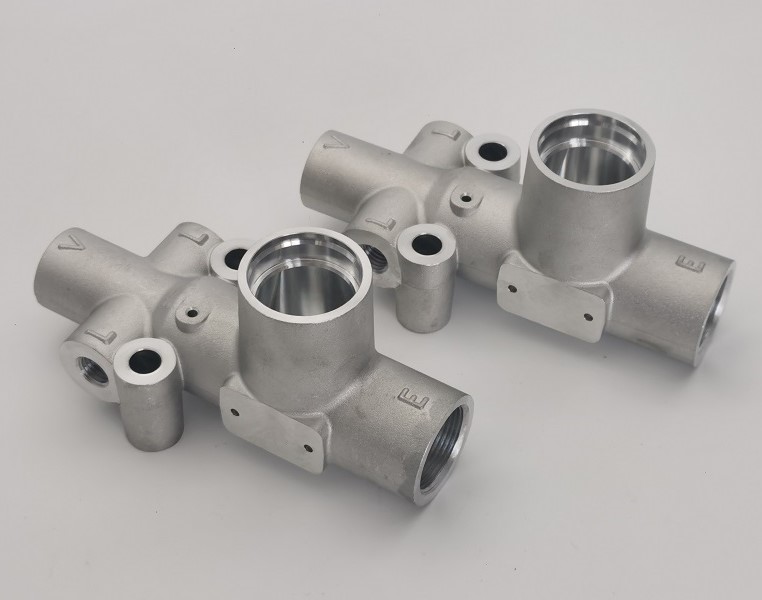
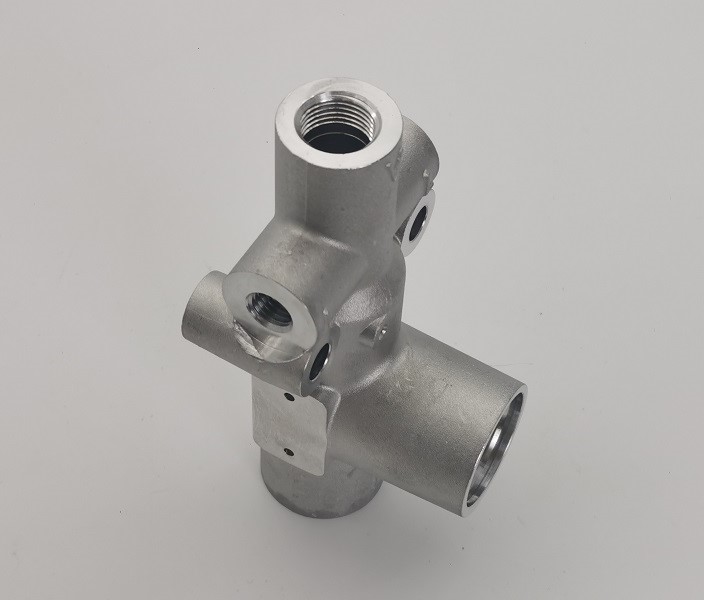
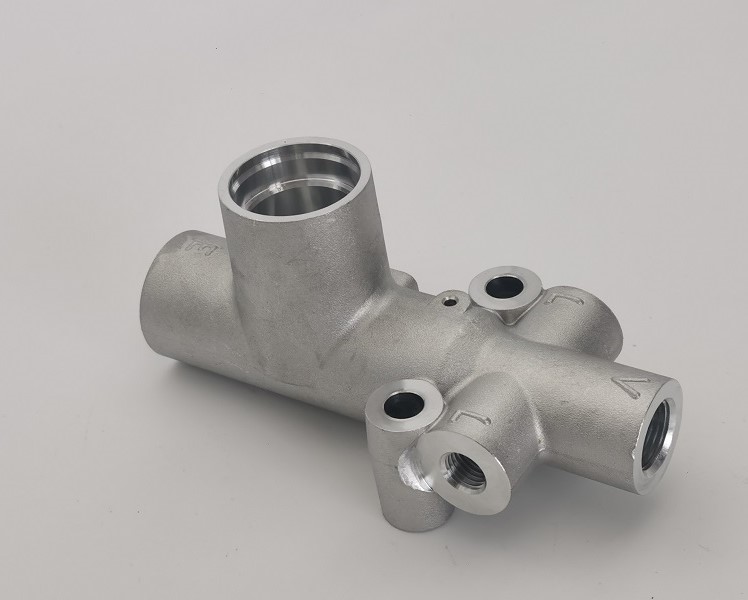
Kundenspezifischer Ventilkörperguss aus A356-T6-Aluminium
Der kundenspezifische Ventilkörperguss aus A356-T6-Aluminium von JG kombiniert einen leichten Guss mit mehreren Anschlüssen mit präzisen CNC-Bohrungen und -Gewinden. Jeder kundenspezifische Ventilkörperguss aus A356-T6-Aluminium wird werkstoffverifiziert, maßgeprüft und 40 Sekunden lang bei 0,65 MPa auf Dichtheit geprüft, um zuverlässige Flüssigkeitskontrollbaugruppen zu gewährleisten.
Material / Process:
A356-T6 Aluminium; Guss + T6-Zustand + CNC-BearbeitungTesting / Inspection:
0,65 MPa Lecktest für 40 s; Maß- und Gewindeprüfung
Modell:26-06TT / RUD10951L1
Anfrage absenden
Produktbeschreibung
Kundenspezifischer Ventilkörperguss aus A356-T6-Aluminium
JG stellt die herKundenspezifischer Ventilkörperguss aus A356-T6-Aluminiumfür Flüssigkeitssteuerungs-, Hydraulik- und Pneumatikgeräte, die ein leichtes Gehäuse mit mehreren sich kreuzenden Durchgängen erfordern. Das Teil kombiniert eine komplexe Gussform mit präzise bearbeiteten Bohrungen, Dichtsitzen, Montageflächen und Innengewinden. Das Gießen reduziert Materialverschwendung und erzeugt die verzweigte Außengeometrie effizient, während die CNC-Bearbeitung die funktionalen Schnittstellen schafft, die für eine zuverlässige Montage erforderlich sind.
Die Serienversion verwendet die Aluminiumlegierung A356 im T6-Zustand. Die Materialchemie wird bei jeder Charge überprüft und der fertige Ventilkörper wird einer Maß-, Gewinde- und Dichtheitsprüfung unterzogen. Ein dokumentierter Dichtheitstest bei 0,65 MPa mit einer Haltedauer von 40 Sekunden ergab bei der getesteten siebenteiligen Charge keinerlei Ausfälle und bestätigte damit die Integrität des Druckkörpers.
Aluminiumguss- und CNC-Bearbeitungsprozess
DerKundenspezifischer Ventilkörperguss aus A356-T6-Aluminiumbeginnt mit dem kontrollierten Aluminiumguss, um das mehrzweigige Gehäuse, die Vorsprünge und die interne Strömungsweggeometrie zu formen. Der T6-Zustand bietet ein nützliches Gleichgewicht zwischen Festigkeit, Dimensionsstabilität und Bearbeitbarkeit. Anhand des Gussteils werden dann Bearbeitungsdaten festgelegt, sodass alle Gewindeanschlüsse, Präzisionsbohrungen und Dichtflächen konsistent positioniert sind.
- A356-Aluminiumschmelze und Materialchargenkontrolle
- Ventilkörperguss und kontrollierte Erstarrung
- Reinigung, Angussentfernung und Oberflächenvorbereitung
- Überprüfung des T6-Wärmebehandlungszustands
- Bezugspunktbearbeitung und präzise Vorrichtungseinrichtung
- CNC-Aufbohren, Plandrehen, Bohren und Innengewindeschneiden
- Entgraten und Reinigen sich kreuzender Strömungskanäle
- Maß-, Gewinde- und Oberflächenprüfung
- 0,65 MPa-Leckagetest mit 40-sekündiger Haltezeit
- Endreinigung, Dokumentation und Exportverpackung
Komplexe Multi-Port-Geometrie
Das Ventilgehäuse enthält mehrere sich kreuzende Anschlüsse, die in unterschiedlichen Richtungen angeordnet sind. Diese Geometrie schafft zwei miteinander verbundene Fertigungsherausforderungen: die Aufrechterhaltung der Gussteilintegrität bei Änderungen der Abschnittsdicke und die genaue Lokalisierung bearbeiteter Durchgänge anhand stabiler Bezugspunkte. Die Prozessplanung muss außerdem den Zugang des Werkzeugs zu internen Merkmalen ermöglichen, ohne die umgebenden Gussoberflächen zu beschädigen.
JG steuert die Ausrichtung der Vorrichtung und die Bearbeitungsreihenfolge, sodass die Hauptbohrung, die Seitenanschlüsse, die Montagelöcher und die Gewindeverbindungen korrekt zueinander in Beziehung stehen. Für dieKundenspezifischer Ventilkörperguss aus A356-T6-AluminiumBesonders wichtig ist die Gratentfernung dort, wo sich Bohrungen innerhalb des Gehäuses kreuzen. Innenkanten werden gereinigt, um einen ungehinderten Durchfluss zu unterstützen und zu verhindern, dass lose Partikel in das endgültige System gelangen.
Präzisionsbohrungen, Gewinde und Dichtflächen
Die Zeichnung umfasst eine 28-mm-H7-Präzisionsbohrung, einen 32-mm-K7-Aufnahmedurchmesser und 26-mm-H8-Anschlussmerkmale. Zu den Gewindeanschlüssen gehören M28 x 1,5-7H, M18 x 1,5-7H und M12 x 1,5-7H. Diese Merkmale erfordern eine kontrollierte Werkzeugbestückung, eine stabile Werkstückhalterung und eine geeignete Gewindeprüfung, um eine wiederholbare Montagepassung zu erreichen.
Die Dichtleistung hängt nicht nur vom Durchmesser ab. Bohrungsrundheit, Koaxialität, Stirnflächenposition, Fasengeometrie und örtliche Oberflächenbeschaffenheit wirken sich alle auf die installierten Ventilkomponenten aus. DerKundenspezifischer Ventilkörperguss aus A356-T6-Aluminiumwird anhand definierter Bezugspunkte bearbeitet und mit Lehren und Koordinatenmessgeräten geprüft, die für jedes kritische Merkmal ausgewählt wurden.
Dichtheitsprüfung für Druckintegrität
Für jedes druckführende Ventilgehäuse ist eine Bestätigung erforderlich, dass die Guss- und Bearbeitungsschnittstellen dicht sind. Der dokumentierte Produktionstest wendet einen Druck von 0,65 MPa an und hält den Druck 40 Sekunden lang aufrecht. Die referenzierte Charge enthielt sieben Ventilkörper mit null Ausfällen und einem Gesamtergebnis von OK.
Die Dichtheitsprüfung hilft dabei, Porosität, unvollständige Abdichtung, beschädigte Gewinde oder Durchgangsfehler zu erkennen, die bei einer normalen Maßprüfung möglicherweise nicht sichtbar sind. Zur Rückverfolgbarkeit der Produktion können Testbedingungen und Abnahmeergebnisse aufgezeichnet werden. Diese Überprüfung gibt OEM-Kunden zusätzliches Vertrauen in dieKundenspezifischer Ventilkörperguss aus A356-T6-Aluminiumbevor es in die Endmontage der Ausrüstung geht.
A356-T6 Materialüberprüfung
Das eigentliche Produktionsmaterial ist A356-T6-Aluminium. Eine chemische Chargenanalyse bestätigte 7,001 % Silizium, 0,085 % Eisen, 0,024 % Kupfer, 0,015 % Mangan, 0,334 % Magnesium, 0,012 % Zink und 0,119 % Titan, mit einem Gesamtergebnis von OK. Die Legierung bietet eine gute Gießbarkeit, Korrosionsbeständigkeit und Bearbeitbarkeit für komplexe Druckgehäuse.
Materialzertifikate geben zur Rückverfolgbarkeit die Zeichnungsreferenz, die Berichtsnummer und die Ofencharge an. Die Kombination der chemischen Überprüfung mit Prozess- und Inspektionsaufzeichnungen hilft JG dabei, vom Guss bis zum endgültigen Versand eine konsistente Materialkontrolle aufrechtzuerhalten.
Technische Spezifikationen
| Produkt | Kundenspezifischer Ventilkörperguss aus A356-T6-Aluminium |
| Modell / Referenz | 26-06TT / RUD10951L1 |
| Material | A356-T6 Aluminium |
| Herstellungsprozess | Aluminiumguss + T6-Zustand + CNC-Bearbeitung |
| Ungefähre Gesamtlänge | 142 mm Referenz |
| Gesamtbreite | 60 mm |
| Präzisions-Hauptbohrung | 28 mm H7 |
| Ortungsdurchmesser | 32 mm K7 |
| Hafenbohrung | 26 mm H8 |
| Interne Threads | M28 x 1,5-7H; M18 x 1,5-7H; M12 x 1,5-7H |
| Oberflächenrauheit | Ra 3.2 allgemein; Ra 0,8 auf spezifizierter Präzisionsoberfläche |
| Dichtheitsprüfung | 0,65 MPa für 40 Sekunden |
| Inspektion | Material-, Maß-, Gewinde-, Oberflächen- und Dichtheitsprüfung |
Oberflächenfinish und Entgraten
Das Produkt kombiniert bewusst gleichmäßige Gussoberflächen mit blank bearbeiteten Schnittstellen. Funktionsflächen und Bohrungen werden nur dort bearbeitet, wo Genauigkeit oder Abdichtung erforderlich sind, wodurch die Material- und Kostenvorteile des Gusses erhalten bleiben. Bearbeitete Bereiche werden auf Rattern, Werkzeugspuren, Dellen und andere Mängel überprüft, die die Montage beeinträchtigen könnten.
Schnittlöcher, Gewindeeinführungen und Innendurchgangskanten werden sorgfältig entgratet. Das abgeschlossenKundenspezifischer Ventilkörperguss aus A356-T6-Aluminiumwird vor der Dichtheitsprüfung gereinigt, um Späne und Rückstände zu entfernen, was zum Schutz nachgeschalteter Ventile, Dichtungen und Flüssigkeitskreisläufe beiträgt.
Qualitätskontrolle und Dokumentation
Die Qualitätsplanung umfasst die Eingangsprüfung des Materials, die Erststückprüfung, prozessbegleitende Kontrollen und die abschließende Funktionsprüfung. Messschieber, Mikrometer, Bohrungsmessgeräte, Gewindemessgeräte, Höhenmessgeräte und KMG-Geräte werden je nach Merkmalstyp und Toleranz verwendet. Kritische Dichtungs- und Positionierungsmaße werden einer gezielten Prüfung unterzogen.
Für die Rückverfolgbarkeit stehen Materialzertifikate, Ergebnisse der Maßkontrolle und Protokolle zur Dichtheitsprüfung zur Verfügung. Der dokumentierte Materialbericht bestätigt die A356-T6-Chemie, während der Leckagebericht Prüfdruck, Haltezeit, Menge und Abnahmeergebnis aufzeichnet. Diese Aufzeichnungen unterstützen die OEM-Genehmigung und die Konsistenz bei Nachbestellungen.
Produktmerkmale
- A356-T6-Aluminiumkonstruktion für geringes Gewicht und Korrosionsbeständigkeit
- Komplexer Mehrwege-Ventilkörperguss
- Präzise CNC-gefräste Bohrungen und Dichtflächen
- M28-, M18- und M12-Innengewindeanschlüsse
- H7-, H8- und K7-kontrollierte Passungen
- Saubere, gratfreie Innendurchgänge
- 0,65-MPa-Leckageprüfung mit 40 Sekunden Haltezeit
- Materialchemie und Rückverfolgbarkeit von Ofenchargen
- Inspektionsdokumentation vorhanden
- OEM-Fertigung nach Kundenzeichnungen
Anwendungen
- Hydraulikventil- und Verteilerbaugruppen
- Pneumatische Steuerausrüstung
- Industrielle Flüssigkeitsverteilungssysteme
- Automatisierungsmaschinen
- Mobile und Materialtransportgeräte
- Kundenspezifische OEM-Druckregelbaugruppen
OEM-Aluminium-Ventilkörperfertigung von JG
JG liefert kundenspezifische Aluminiumgussteile, die endkonturnahe Produktion mit präziser CNC-Bearbeitung und Funktionsprüfung kombinieren. Die technische Prüfung umfasst Gussgeometrie, Bearbeitungsdaten, Gewindestandards, Toleranzstapel, Reinigung der Innenkanäle und Dichtheitsprüfungsanforderungen vor Produktionsbeginn.
Senden Sie JG Ihre Zeichnung, Ihr 3D-Modell, Ihre jährlichen Mengen- und Qualitätsdokumentanforderungen für ein Angebot. JG kann das herstellenKundenspezifischer Ventilkörperguss aus A356-T6-Aluminiumund ähnliche auf Dichtheit geprüfte Aluminiumgehäuse für die Prototypen-, Kleinserien- und Wiederholungsproduktion von OEMs.
Hot-Tags: Ventilkörper aus A356-T6-Aluminium, Ventilkörper aus Aluminiumguss, CNC-gefrästes Ventilgehäuse, auf Lecks geprüftes Ventilgehäuse, kundenspezifischer Aluminiumguss, hydraulischer Ventilkörper, pneumatisches Ventilgehäuse, OEM-Aluminiumguss
Anfrage absenden
Bitte zögern Sie nicht, Ihre Anfrage im untenstehenden Formular zu stellen. Wir werden Ihnen innerhalb von 24 Stunden antworten.



X
Wir verwenden Cookies, um Ihnen ein besseres Surferlebnis zu bieten, den Website-Verkehr zu analysieren und Inhalte zu personalisieren. Durch die Nutzung dieser Website stimmen Sie der Verwendung von Cookies zu.
Datenschutzrichtlinie