 Deutsch
 English
 Español
 Português
 русский
 Français
 日本語
 tiếng Việt
 Italiano
 Nederlands
 ภาษาไทย
 Polski
 한국어
 Svenska
 magyar
 Dansk
 Suomi
 العربية
 ελληνικά
 český

Produkte
Neue Produkte
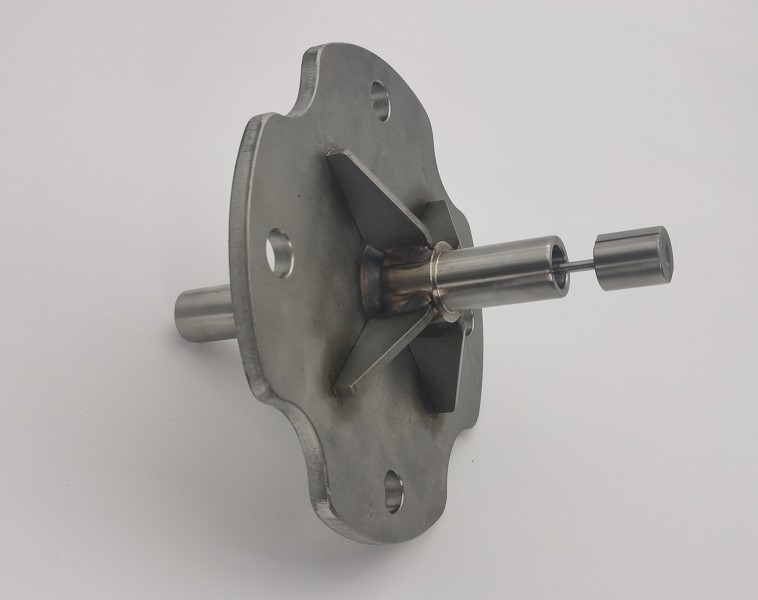
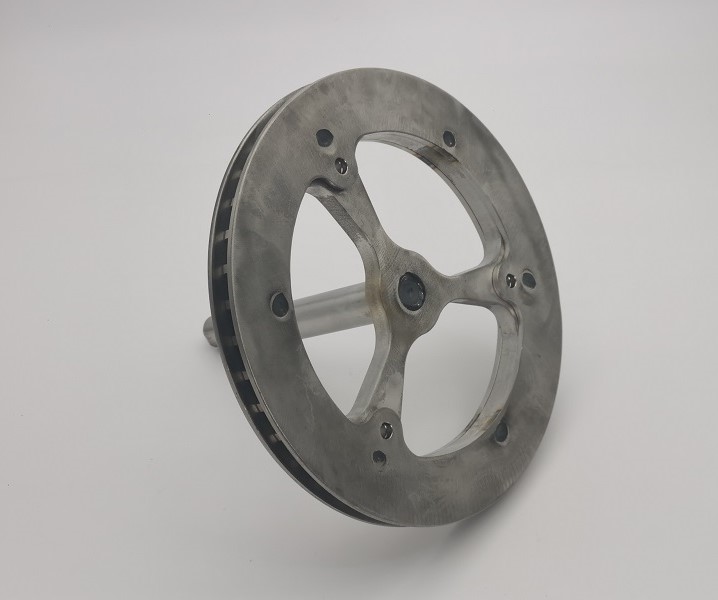
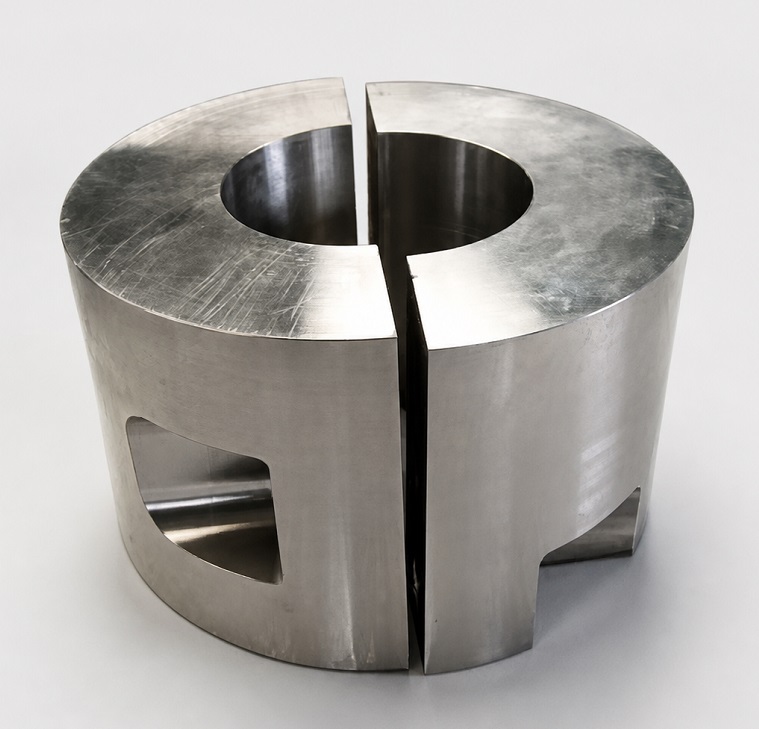
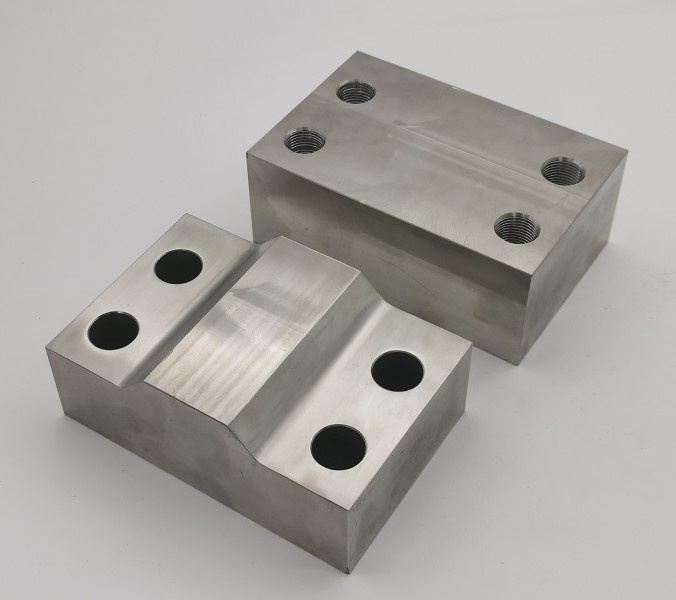


Kundenspezifisches Rollenpositionssensorgetriebe aus Edelstahl
Das kundenspezifische Edelstahl-Rollenpositionssensorgetriebe von JG besteht aus Edelstahl AISI 316L und AISI 304. Durch präzises Profilschneiden, CNC-Bearbeitung und vorrichtungsgesteuertes GTAW-Schweißen bleiben die Zahnradausrichtung, der Plattenabstand und der Wellenwinkel erhalten. Jedes kundenspezifische Edelstahl-Spulenpositionssensorzahnrad wird gemäß OEM-Zeichnungen entgratet und auf Maß geprüft.
Material / Assembly:
AISI 316L + AISI 304 Edelstahl; GTAW-SchweißkonstruktionProcess / Inspection:
Profilschneiden + CNC-Bearbeitung + Bohren + Vorrichtungsschweißen; Maß- und Schweißnahtprüfung
Modell:577272 Rev C
Anfrage absenden
Produktbeschreibung
Kundenspezifisches Rollenpositionssensorgetriebe aus Edelstahl
JG stellt die herKundenspezifisches Rollenpositionssensorgetriebe aus Edelstahlals Präzisionsschweißkonstruktion aus rostfreiem Stahl für industrielle Geräte zur Erfassung der Rollenposition und zur Bewegungssteuerung. Zeichnung 577272 Revision C kombiniert ein profiliertes Sensorzahnrad, zwei Schutzzahnradplatten, ein bearbeitetes Rohr, einen Sensorschweißkern, einen flexiblen Stab und einen Präzisionsstabkopf. Eine genaue Positionierung der Vorrichtung und kontrolliertes Schweißen sind unerlässlich, da die fertige Baugruppe nach dem GTAW-Schweißen die Zahnradausrichtung, den Wellenwinkel und den Plattenabstand beibehalten muss.
Produktübersicht
Das kundenspezifische Edelstahl-Rollenpositionssensorgetriebe verwendet AISI 316L-Edelstahl für die Hauptgetriebeplatte, den Sensorschweißkern, die Stange, den flexiblen Stangenkopf und die Getriebeschutzvorrichtungen. Das bearbeitete Rohr besteht aus Edelstahl AISI 304. Die Mischkomponentenbaugruppe sorgt für Korrosionsbeständigkeit, strukturelle Festigkeit und stabile Leistung in industriellen Umgebungen. Die Zeichnung sieht eine rohe Edelstahloberfläche ohne zusätzliche Beschichtung vor.
Komponenten- und Zeichnungsbeziehung
| Montage | 577272 Rev C – Schweißkonstruktion, Spulenpositionssensor-Zahnrad |
|---|---|
| Hauptgetriebeplatte | 573675 Rev A – Edelstahl AISI 316L |
| Bearbeitetes Rohr | 574296 Rev B – Edelstahl AISI 304 |
| Sensorschweißkern | 573878 Rev A – Edelstahl AISI 316L |
| Stange | 577274 Rev A – Edelstahl AISI 316L |
| Flex-Stangenkopf | 577275 Rev A – Edelstahl AISI 316L |
| Getriebeschutzplatten | 574299 Rev A – Edelstahl AISI 316L, zweiteilig |
Herstellungsprozess
- Materialüberprüfung für Edelstahl AISI 316L und AISI 304
- Präzises Profilschneiden des Hauptzahnrads und zweier Schutzplatten
- CNC-Bearbeitung von Rohr, Schweißkern und Flexstabkopf
- Bohren und Bearbeiten von Vorrichtungsausrichtungs- und Montagelöchern
- Entgraten und Reinigen aller Einzelteile
- Vorrichtungsgesteuerte Montage der Getriebeplatte, Schutzvorrichtungen und Wellenkomponenten
- GTAW-Schweißen mit kontrollierter Reihenfolge zur Begrenzung von Wärmeverzug
- Prüfung von Zahnraddurchmesser, Plattenabstand, Rohrüberstand und Wellenwinkel
- Visuelle Schweißnahtprüfung, Endreinigung und Schutzverpackung
Ausrichtung von Zahnradprofil und Schutzplatte
Das kreisförmige Profil des kundenspezifischen Rollenpositionssensorgetriebes aus Edelstahl enthält eng beieinander liegende externe Sensorzähne, die auf beiden Seiten durch Schutzplatten geschützt sind. Eine konsistente Zahngeometrie und kontrollierte Konzentrizität unterstützen eine wiederholbare Sensorausgabe. Die Schutzplatten werden durch spezielle Ausrichtungslöcher für die Vorrichtung positioniert, sodass die Schutzflächen relativ zum Zahnrad korrekt positioniert bleiben.
GTAW-Schweißen und Verformungskontrolle
Die Zeichnung sieht das Gas-Wolfram-Lichtbogenschweißen an der zentralen Wellenverbindung, dem Stabkopf und sechs festgelegten Plattenpositionen vor. Die Schweißhitze kann dünne Edelstahlplatten aus der Ausrichtung ziehen oder den Wellenwinkel verändern. JG verwendet starre Vorrichtungen, ausgewogene Schweißreihenfolge, kontrollierte Wärmezufuhr und Zwischenprüfungen, um die erforderliche Geometrie des kundenspezifischen Rollenpositionssensorgetriebes aus Edelstahl aufrechtzuerhalten.
Kontrolle des Wellenwinkels und der axialen Abmessung
Das bearbeitete Rohr muss mit einem Winkelbereich von 89,5 bis 90,5 Grad nahezu senkrecht zur Zahnradfläche bleiben. Die Zeichnung steuert auch die Breite der Getriebebaugruppe, den Rohrüberstand und die Gesamtreichweite des Stangenkopfes. Diese Beziehungen werden nach dem Schweißen überprüft, da das fertige Sensorgetriebe aus Edelstahl korrekt installiert werden muss und die Rollenposition ohne Blockierung oder Fehlausrichtung übertragen muss.
Technische Spezifikationen
| Produkt | Kundenspezifisches Rollenpositionssensorgetriebe aus Edelstahl |
|---|---|
| Montagezeichnung | 577272 Revision C |
| Materialien | Edelstahl AISI 316L und AISI 304 |
| Gesamtdurchmesser des Zahnrads | 7,75 +/-0,03 Zoll |
| Breite der Getriebebaugruppe | 0,63 +/-0,04 Zoll |
| Röhrenprojektion | 3,75 +/-0,03 Zoll |
| Gesamtreichweite des Stabkopfes | 5,13 +/-0,06 Zoll |
| Rohrwinkel | 89,5–90,5 Grad zur Zahnradfläche |
| Schweißen | GTAW-Edelstahlschweißen |
| Oberflächenbeschaffenheit | Roher Edelstahl |
| Inspektion | Maß-, Winkel-, Ausrichtungs- und visuelle Schweißnahtprüfung |
Bearbeitete Edelstahlkomponenten
Das AISI 304-Rohr ist aus Rohren mit einem Außendurchmesser von 3/4 Zoll gefertigt und verfügt über eine kontrollierte Wanddurchgangsbohrung. Der AISI 316L-Schweißkern und der flexible Stabkopf erfordern präzise Bohrlöcher, Abflachungen und Endgeometrien. Der schlanke 316L-Stab wird vor der Endmontage auf eine kontrollierte Länge zugeschnitten. Jedes Bauteil wird entgratet und gereinigt, bevor es in die Schweißvorrichtung gelangt.
Qualitätskontrolle
Die Qualitätskontrolle für das kundenspezifische Edelstahl-Spulenpositionssensorgetriebe konzentriert sich auf die fertige Schweißkonstruktion und nicht nur auf einzelne Komponentenabmessungen. Die Inspektionen umfassen das Zahnradprofil, die Ausrichtung der Schutzplatte, die Position der Befestigungslöcher, den axialen Abstand, den Rohrüberstand, den Wellenwinkel, die Position des Stangenkopfs und das Aussehen der Schweißnähte. Materialzertifikate und Maßkontrollberichte sind entsprechend den OEM-Kundenanforderungen verfügbar.
Produktmerkmale
- Konstruktion aus Edelstahl AISI 316L und AISI 304
- Präzises externes Sensorzahnprofil
- Zwei schützende Getriebeschutzvorrichtungen aus Edelstahl
- Vorrichtungsgesteuerte GTAW-Schweißmontage
- Kontrollierte Wellenrechtwinkligkeit und axiale Abmessungen
- Entgratetes und gereinigtes Roh-Edelstahlfinish
- Kundenspezifische OEM-Fertigung nach Kundenzeichnungen
Anwendungen
- Industrielle Systeme zur Erfassung der Rollenposition
- Bahnhandhabungs- und Wickelausrüstung
- Verpackungs- und Verarbeitungsmaschinen
- Bewegungssteuerungs- und Indexierungsbaugruppen
- Kundenspezifische industrielle Sensormechanismen
OEM-Schweißteile aus Edelstahl von JG
JG liefert das kundenspezifische Edelstahl-Spulenpositionssensorgetriebe von der Komponentenproduktion bis zur fertigen Montage. Unser Fertigungsumfang umfasst Profilschneiden, CNC-Bearbeitung, Präzisionsbohren, spezielle Vorrichtungen, GTAW-Schweißen, Maßprüfung und Endreinigung. Dieser integrierte Prozess hilft OEM-Kunden, die Ausrichtung zu kontrollieren, das Montagerisiko zu reduzieren und ein wiederholbares, einbaufertiges Edelstahl-Sensorgetriebe zu erhalten.
Hot-Tags: Sensorgetriebe für die Rollenposition aus Edelstahl, Sensorgetriebe für die Rollenposition, Sensorgetriebe aus Edelstahl, kundenspezifische geschweißte Getriebebaugruppe, Getriebe aus 316L-Edelstahl, geschweißte GTAW-Sensorbaugruppe, CNC-gefrästes Sensorgetriebe, Präzisionsschweißkonstruktion aus Edelstahl
Anfrage absenden
Bitte zögern Sie nicht, Ihre Anfrage im untenstehenden Formular zu stellen. Wir werden Ihnen innerhalb von 24 Stunden antworten.



X
Wir verwenden Cookies, um Ihnen ein besseres Surferlebnis zu bieten, den Website-Verkehr zu analysieren und Inhalte zu personalisieren. Durch die Nutzung dieser Website stimmen Sie der Verwendung von Cookies zu.
Datenschutzrichtlinie