 Deutsch
 English
 Español
 Português
 русский
 Français
 日本語
 tiếng Việt
 Italiano
 Nederlands
 ภาษาไทย
 Polski
 한국어
 Svenska
 magyar
 Dansk
 Suomi
 العربية
 ελληνικά
 český

Produkte
Neue Produkte
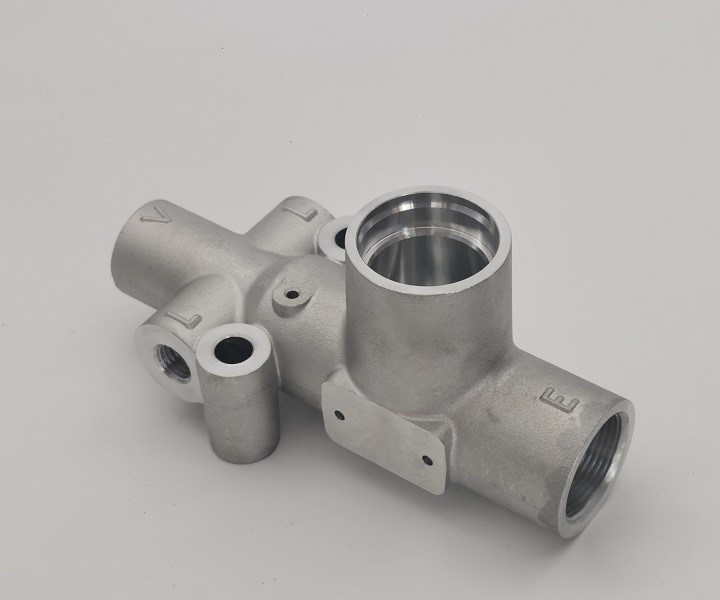 Kundenspezifischer Ventilkörperguss aus A356-T6-Aluminium
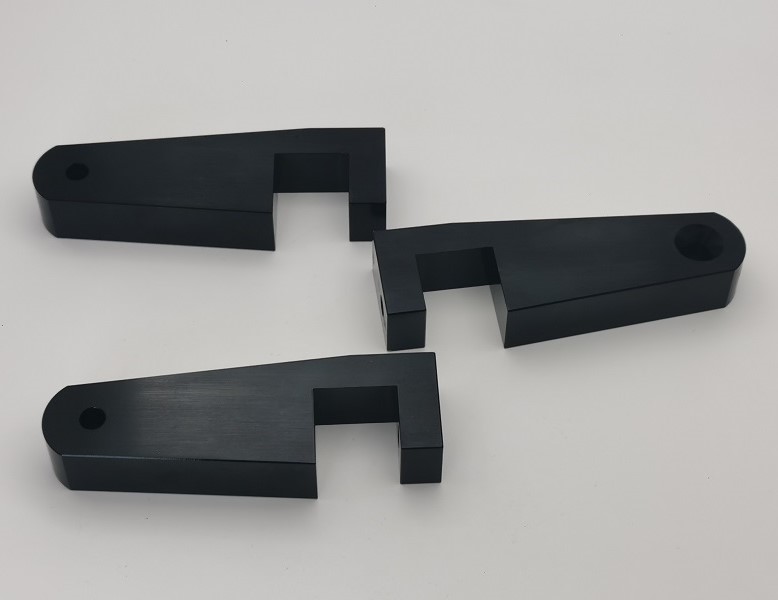 Kundenspezifischer CNC-Basisblock aus 6061 Aluminium
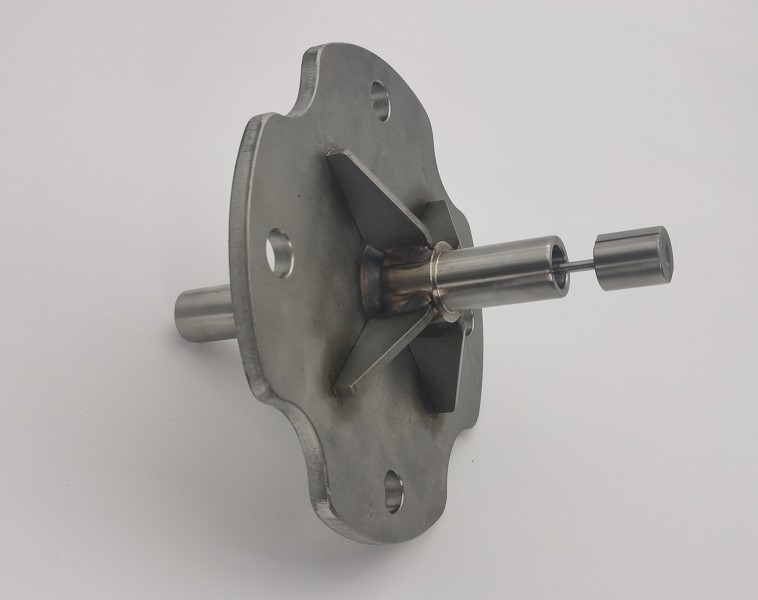 Maßgeschneiderte Edelstahl-Schwimmsensor-Schweißkonstruktion
 Kundenspezifisches Rollenpositionssensorgetriebe aus Edelstahl
 Maßgeschneiderte geteilte Spider-Nabe aus Edelstahl 304
- Alle neuen Produkte
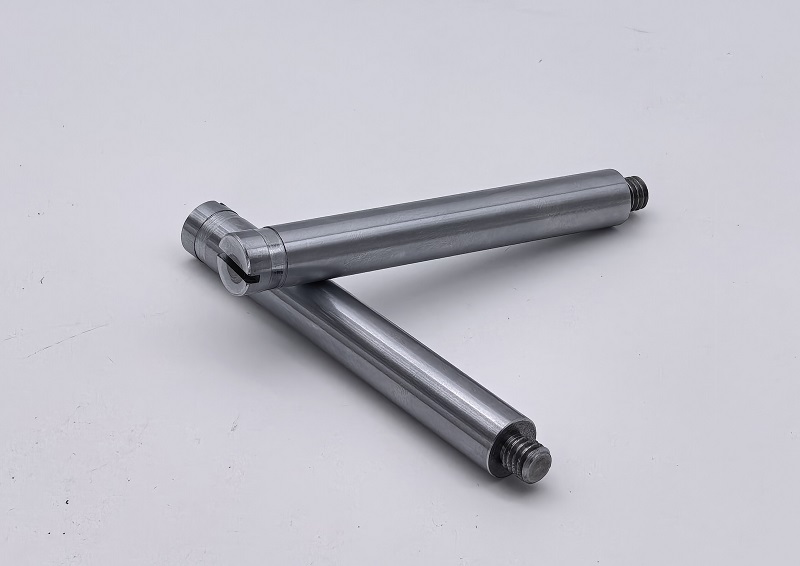
Custom C1045 hartverchromte Schienenwelle
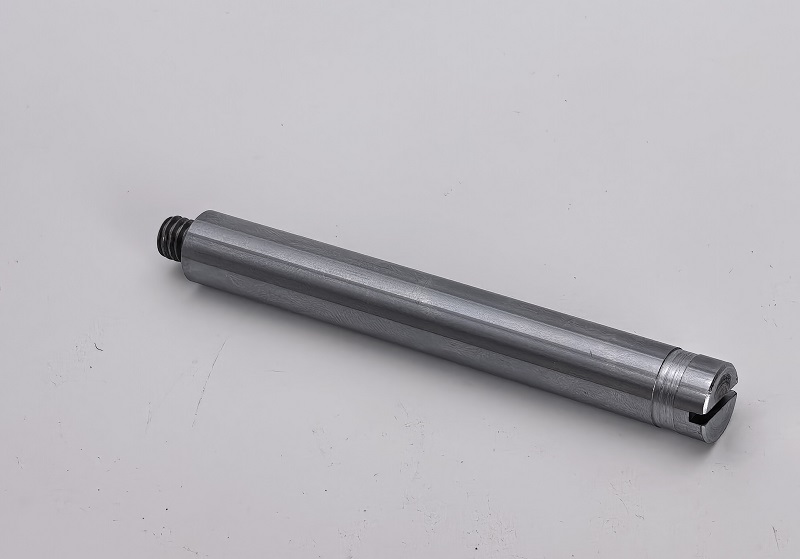
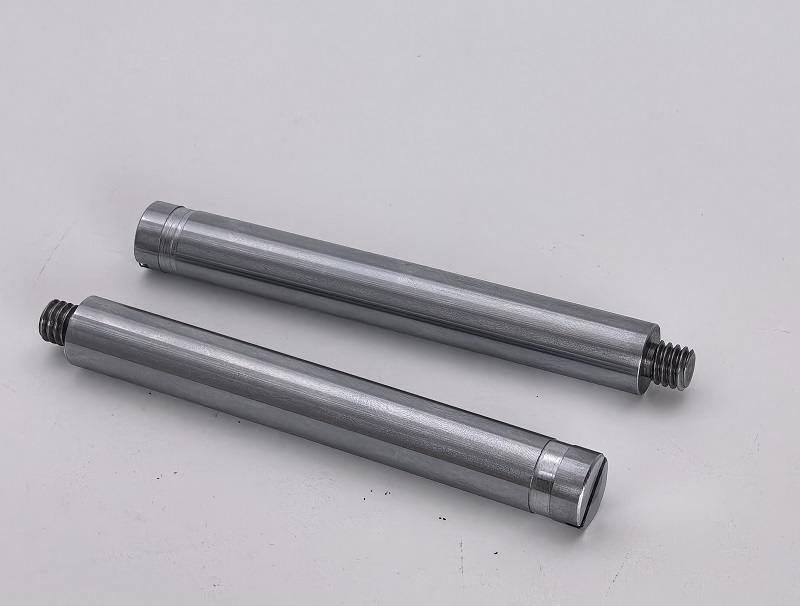
Die kundenspezifische hartverchromte C1045-Schienenwelle von JG kombiniert CNC-Drehen, Präzisionsschleifen, Polieren und Hartverchromen. Jede hartverchromte C1045-Schienenwelle nach Maß wird nach der Beschichtung auf einen Außendurchmesser von 0,4991/0,4986 Zoll mit einer maximalen Oberflächengüte von RMS 16 für eine genaue Schlittenpositionierung fertiggeschliffen.
Material / Process:
Kaltgezogener Stahl AISI C1045; CNC-Drehen + Schleifen + HartverchromenTolerance / Inspection:
Endgültiger OD 0,4991/0,4986 Zoll nach dem Galvanisieren; 5-teiliger Dimensionsbericht
Modell:460305 / Index Carriage Rail Shaft
Anfrage absenden
Produktbeschreibung
Custom C1045 hartverchromte Schienenwelle
JG stellt die herCustom C1045 hartverchromte Schienenwellefür Indexierungsschlitten, Positionierungsmechanismen und industrielle Linearbewegungsbaugruppen. Das Bauteil wird aus kaltgezogenem Stahl AISI C1045 hergestellt und kombiniert CNC-Drehen, Schlitzbearbeitung, Präzisionsschleifen, Polieren und Hartverchromen. Der kritische Außendurchmesser wird nach dem Galvanisieren bearbeitet, damit die Welle die erforderliche Passung, Oberflächenqualität und Verschleißfestigkeit erreicht.
Bei diesem Produkt handelt es sich nicht um einen handelsüblichen Chromstab. Sein Gewindeende, der abgestufte und geschlitzte Kopf, der kontrollierte Schaftdurchmesser und die spezifizierte Oberflächengüte erfordern einen koordinierten Bearbeitungs- und Beschichtungsprozess. Die Materialzertifizierung und ein Maßkontrollbericht unterstützen die Rückverfolgbarkeit der OEM-Produktion.
Herstellungsprozess
DerCustom C1045 hartverchromte SchienenwelleBeginnt mit einer zertifizierten Stahlstange mit mittlerem Kohlenstoffgehalt. Vor der Herstellung von Gewinde, Endstufen und Schlitz werden stabile Bearbeitungsdaten festgelegt. Schleifaufmaß und Chromdicke werden gemeinsam geplant, da der endgültige Außendurchmesser von 0,4991/0,4986 Zoll nach der Hartverchromung erreicht werden muss.
- Überprüfung eingehender C1045-Stahlstangen und Rückverfolgbarkeit der Wärmecharge
- Schneiden und CNC-Drehen des Schaftkörpers und der Endstufen
- 5/16-18 UNC-3A Außengewindebearbeitung
- Endnutfräsen und Kantenanfasen
- Präzisionsschleifen und Polieren vor der Beschichtung
- Hartverchromung mit einer Dicke von 0,0003–0,0006 Zoll
- Präzisionsschleifen nach dem Beschichten bis zum endgültigen Außendurchmesser
- Abschließendes Polieren auf maximale Oberflächengüte RMS 16
- Entgraten, Reinigen und Sichtprüfung
- Maßkontrolle und schützende Exportverpackung
Kontrolle des Durchmessers nach der Beschichtung
Die größte technische Herausforderung besteht in der Beziehung zwischen dem Beschichtungsaufbau und dem endgültigen Lagerdurchmesser. Auf der Stahloberfläche lagert sich Hartchrom ab, die Dicke der Beschichtung kann jedoch an Kanten und Geometrieänderungen variieren. JG steuert daher den Vorplattendurchmesser, die Beschichtungszugabe und das endgültige Schleifmaterial in einem Prozess.
Nach dem Verchromen wird dasCustom C1045 hartverchromte Schienenwelleist auf 0,4991/0,4986 Zoll fertiggeschliffen, was etwa 12,677/12,664 mm entspricht. Das Gesamtdurchmesser-Toleranzband beträgt nur 0,0005 Zoll oder etwa 0,013 mm. Diese strenge Kontrolle nach dem Galvanisieren unterstützt eine wiederholbare Schlittenpassung, ohne dass es zu einer unkontrollierten Chromablagerung kommt.
Präzisionsschliff und RMS 16-Oberflächenfinish
Die lange zylindrische Oberfläche ist mit RMS 16 maximal spezifiziert, etwa Ra 0,4 Mikrometer. Um dieses Finish zu erreichen, sind eine stabile Mittenunterstützung, kontrollierte Schleifparameter, geeignetes Abrichten der Scheibe und sorgfältiges Polieren erforderlich. Der Oberflächenzustand wird auf Schleifbrand, Rattern, Riefen, Plattierungslöcher und Handhabungsschäden überprüft.
Eine Geradheitsanforderung von 0,002 Zoll begrenzt auch die Biegung entlang der funktionalen Schaftlänge. Für dieCustom C1045 hartverchromte SchienenwelleGeradheit und Oberflächenbeschaffenheit wirken zusammen: Ein glatter Durchmesser allein kann keine zuverlässige lineare Führung bieten, wenn die Welle verzogen ist. Die Prüfung konzentriert sich daher sowohl auf die Oberfläche als auch auf die vollständige Funktionsgeometrie.
Endmerkmale mit Gewinde und Schlitz
Ein Ende enthält ein 5/16-18 UNC-3A-Außengewinde für eine sichere Montage. Das gegenüberliegende Ende verfügt über einen abgestuften Durchmesser und einen Präzisionsschlitz für die Indexierung oder den Antriebseingriff. Diese Merkmale müssen im richtigen Verhältnis zur Achse der Grundwelle stehen, damit der zusammengebaute Mechanismus die Bewegung ohne Blockierung oder übermäßiges Spiel übertragen kann.
Fasen und Übergänge werden vor der Endkontrolle entgratet. Die Schutzverpackung verhindert Stoßspuren am Gewinde, am Schlitzkopf und an der verchromten Auflagefläche bei der Handhabung und beim internationalen Versand.
Technische Spezifikationen
| Produkt | Custom C1045 hartverchromte Schienenwelle |
| Zeichnung / Modell | 460305 / Indexwagen-Schienenwelle |
| Material | Kaltgezogener Stahl AISI C1045, gleichwertiges Produktionsmaterial der Güteklasse 45 |
| Kernprozess | CNC-Drehen + Schlitzfräsen + Präzisionsschleifen + Polieren |
| Oberflächenbehandlung | Hartverchromung |
| Chromstärke | 0,0003–0,0006 Zoll (ungefähr 0,0076–0,0152 mm) |
| Endgültiger Außendurchmesser | 0,4991/0,4986 Zoll (ungefähr 12,677/12,664 mm) nach dem Plattieren |
| Kontrollierte Schaftlänge | 3,835 Zoll (ca. 97,41 mm) |
| Gesamtreferenzlänge | 4,12 Zoll (ca. 104,65 mm) |
| Oberflächenbeschaffenheit | RMS 16 maximal (ungefähr Ra 0,4 Mikrometer) |
| Geradlinigkeit | Maximal 0,002 Zoll am angegebenen Wellenmerkmal |
| Faden | 5/16-18 UNC-3A |
| Wärmebehandlung | Nicht angegeben |
| Inspektion | Materialzertifikat, Maßprüfung, Oberflächen- und Sichtprüfung |
C1045 Materialüberprüfung
Die Zeichnung spezifiziert kaltgezogenen Stahl AISI C1045. Das Produktionsmaterialzertifikat identifiziert Stahl der Güteklasse 45 aus einer rückverfolgbaren Schmelze und Charge und bestätigt die erwarteten chemischen und mechanischen Eigenschaften dieses Schaftmaterials mit mittlerem Kohlenstoffgehalt. Die zertifizierte Chemie umfasst 0,45 % Kohlenstoff, 0,59 % Mangan und kontrollierte Restelemente.
Die Ergebnisse mechanischer Rohstofftests belegen eine Zugfestigkeit von etwa 672–673 MPa, eine Streckgrenze von 417–427 MPa, eine Dehnung von 24,0–24,5 % und eine Flächenverringerung von 48 %. Diese Zertifikatwerte ermöglichen die Rückverfolgbarkeit des eingehenden Stahls, der zur Herstellung verwendet wirdCustom C1045 hartverchromte Schienenwelle; In der Zeichnung ist keine gesonderte Wärmebehandlung des Fertigteils angegeben.
Maßprüfung
Der Maßbericht umfasst fünf Musterteile und fünfzehn identifizierte Merkmale. Zu den Prüfpunkten gehören der endgültige Wellendurchmesser, die Geradheit, kontrollierte Längen, die geschliffene Oberflächenbeschaffenheit, Fasen, Enddurchmesser, Schlitzabmessungen und das 5/16-18 UNC-3A-Gewinde. Die Maße werden in Millimetern aufgezeichnet, während die ursprünglichen Zeichnungsmaße in Zoll bleiben.
Bei der Endkontrolle kommen Mikrometer, Geräte zur Oberflächenveredelung, Gewindelehren und geeignete Geradheitsmessmethoden zum Einsatz. Bei Bedarf können den Sendungen Prüfprotokolle beigefügt werden. DerCustom C1045 hartverchromte Schienenwellewird außerdem visuell auf Grate, scharfe Kanten, Kratzer, Beschichtungsschäden, Flecken und ungeschützte Kontaktflächen überprüft.
Produktmerkmale
- Konstruktion aus AISI C1045-Stahl mit mittlerem Kohlenstoffgehalt
- Hartchromoberfläche für Verschleiß- und Korrosionsbeständigkeit
- Abschließendes Präzisionsschleifen nach der Verchromung
- 0,0005 Zoll gesamtes Toleranzband für den Außendurchmesser
- RMS 16 maximal geschliffene und polierte Oberfläche
- Kontrollierte Geradheit für eine reibungslose Schlittenbewegung
- Präzisions-Außengewinde 5/16-18 UNC-3A
- Bearbeitetes, abgestuftes und geschlitztes Indexierungsende
- Material- und Dimensionsrückverfolgbarkeit
- OEM-Produktion nach Kundenzeichnungen
Anwendungen
- Indexierungsschlittenmechanismen
- Lineare Positionierungssysteme
- Automatisierungsausrüstung
- Industrielle Führungs- und Schienenbaugruppen
- Verpackungs- und Verarbeitungsmaschinen
- Kundenspezifische OEM-Bewegungssteuerungsausrüstung
OEM-Präzisionswellenfertigung von JG
JG liefert kundenspezifische Stahlwellen, die koordiniertes Drehen, Schleifen, Plattieren und Prüfen erfordern. Die technische Prüfung umfasst die Bezugspunktauswahl, Schleifzugabe, Beschichtungsdicke, Gewindeklasse, Geradheit, Oberflächengüte und Schutzverpackung vor Produktionsbeginn.
Senden Sie JG Ihre Zeichnung, Jahresmenge und Dokumentationsanforderungen für ein Angebot. JG kann das herstellenCustom C1045 hartverchromte Schienenwelleund ähnliche präzisionsgeschliffene verchromte Wellen für die Prototypen-, Kleinserien- und Wiederholungsproduktion von OEMs.
Hot-Tags: Hartverchromte C1045-Schienenwelle, präzisionsgeschliffene Schienenwelle, Indexwagen-Schienenwelle, CNC-gefräste Stahlwelle, verchromte Stahlwelle, kundenspezifische Linearbewegungswelle, Hersteller von 1045-Stahlwellen, OEM-Präzisionswelle
Anfrage absenden
Bitte zögern Sie nicht, Ihre Anfrage im untenstehenden Formular zu stellen. Wir werden Ihnen innerhalb von 24 Stunden antworten.



X
Wir verwenden Cookies, um Ihnen ein besseres Surferlebnis zu bieten, den Website-Verkehr zu analysieren und Inhalte zu personalisieren. Durch die Nutzung dieser Website stimmen Sie der Verwendung von Cookies zu.
Datenschutzrichtlinie